


PPR Rakor Montaj Kalıpları
Otomatik Sıhhi Tesisat Üretimi için Yüksek-Hassas PPR Rakor Bağlantı Kalıpları
Avrupalı ve Kuzey Amerikalı plastik boru bağlantı parçaları üreticileri için tasarlanmıştır. Yüksek-hızlı enjeksiyon preslerinde sıfır-yanıp sönme üretimi ve tutarlı diş toleransları sağlamak için sertifikalı takım çeliği, uyumlu soğutma kanalları ve sıkı boyut doğrulamasıyla üretilmiştir.
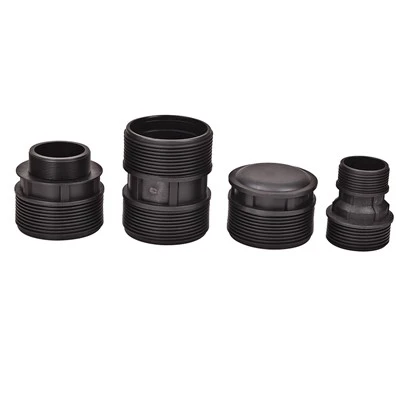
PPR rakor bağlantı kalıpları, termoplastik basınçlı boru ağları için sökülebilir PPR boru konnektörleri (somun, kuyruk parçası ve gövde bileşenleri) üretmek üzere tasarlanmış özel enjeksiyon araçlarıdır. Bu kalıplar, sızdırmazlık yüzeyinin düzlüğünü ve diş geometrisini korurken, PPR-C reçinelerinin spesifik hacimsel büzülme oranını (%1,5 ila %2,5) yönetir.
Takım tasarımları, diş gevşemesi, eşit olmayan duvar kalınlığı ve uzun soğutma döngüleri gibi yaygın üretim darboğazlarını çözer. Her kalıp, mevcut atölye bakım rutinleriyle uyumluluk için DME, Hasco ve LKM çerçeveleriyle uyumlu standart bileşenleri entegre eder.
Ürün Özellikleri
|
Teknik Parametre |
Standart Şartname Seçenekleri |
|
Uygulanabilir Reçine |
PPR (Polipropilen Rastgele Kopolimer, Tip 3) |
|
Boşluk Yapılandırması |
Tek-gözlü veya çok-gözlü (makine tonajı başına 2, 4, 8 gözlü) |
|
Kalıp Çeliği (Maça ve Boşluk) |
DIN 1.2738, DIN 1.2311, H13 (HRC 48-52'ye vakumla sertleştirilmiş) |
|
Kalıp Taban Malzemesi |
AISI P20, S50C veya belirtilen standart |
|
Koşucu Sistemi |
Soğuk yolluk veya Valve-geçidi sıcak yolluk (Ana Ünite, Yudo veya eşdeğeri) |
|
Fırlatma Mekanizması |
Dişli bölümler için sıyırma plakası, ejektör pimleri veya sökme hidrolik silindirleri |
|
Soğutma Sistemi |
Termal dağılım için optimize edilmiş spiral ve bölme soğutma devreleri |
|
Uyumlu Makineler |
150T ile 350T arasında değişen enjeksiyon kalıplama presleri (Haiti, Engel, Chen Hsong, Arburg) |
|
Tahmini Kalıp Ömrü |
500.000 ila 1.000.000 üretim döngüsü (çelik seçimine ve bakımına bağlı olarak) |
Ürün Avantajları
Büzülme Telafisi:Çekirdek ve boşluk boyutları, yuvarlak soket çaplarının dışına çıkmayı önlemek için PPR reçine davranışına göre kalibre edilmiş telafi edilmiş bir payla işlenir.
Termal Düzenleme:CNC-delinmiş dahili soğutma kanalları, döngü sürelerini azaltmak ve kalıplama sonrası çarpıklıkları önlemek için kalıp yüzey sıcaklıklarını 20 derece C ile 30 derece C arasında tutar.
Ayrım Hattı Bütünlüğü:Yüksek-hızlı CNC frezeleme ve 5 eksenli işleme, 0,01 mm'nin altındaki eşleşme yüzeyi boşluklarına ulaşarak rakor somunları ve gövde kenarlarındaki parlamayı ortadan kaldırır.
Çekirdek Hizalaması:Ayırma hattındaki hassas-uyumlu konik konumlayıcılar, ince duvarlı soket bölümlerinde eksantrik duvar kalınlığını önlemek için kenetleme kuvvetlerini emer.
Kalite Kontrol ve Muayene
Hammadde Doğrulaması:Ultrasonik testler ve malzeme bileşimi sertifikaları, tüm çekirdek ve boşluklu çelik bloklar için sıfır iç gözeneklilik veya kalıntıyı doğrulamaktadır.
Boyutsal CMM Denetimi:Elektrotlar ve işlenmiş çelik uçlar, artı veya eksi 0,005 mm dahilinde CAD verilerine göre 3D profil doğruluğunu doğrulamak için Zeiss CMM koordinat ölçüm makineleri kullanılarak ölçülür.
İplik ve Fitting Ölçme:Dişli bağlantı bileşenleri, doğru diş adımı ve bağlantı derinliğini garanti etmek için GO/NO-GO fiş ve halka göstergeleri kullanılarak doğrulanır.
T1 Deneme ve Örnekleme Raporu:Kalıplar, sahada 2-saatlik sürekli kuru-döngüye ve ıslak-atış işlemine tabi tutulur. Denetim raporları, 30 örnek parça için atış ağırlığını, çevrim süresi günlüklerini ve CMM boyut sayfalarını içerir.
Özelleştirme ve Mühendislik Desteği
DFM ve Moldflow Analizi:Çelik kesmeden önce taslak açıları, kapı konumlarını, kaynak hattı konumlarını ve batma işareti tahminlerini kapsayan bir Üretim için Tasarım raporunun sunulması.
Özel Yapılandırma:Uyarlanabilir ejektör arayüzü boyutları, çekirdek çekme silindiri yerleşimleri ve pres kontrolörlerine (Euromap standartları) uyacak şekilde elektrikli ısıtma veya sensör konfigürasyonları.
Mühendislik Değişiklikleri:CAD/CAM iş istasyonları ve 5 eksenli CNC işleme merkezleri arasındaki doğrudan bağlantı, müşteri tasarım güncellemeleri için hızlı değişiklikler yapılmasını sağlar.
Uygulamalar
İçme Suyu Altyapısı
Konut ve ticari binalarda soğuk ve sıcak su boru hatları.
Endüstriyel Sıvı Taşıma
PPR-C basınçlı borular kullanan kimyasal dağıtım ve basınçlı hava ağları.
HVAC Sistemleri
Kapalı-döngü ısıtma ve soğutulmuş su dağıtım boru ağları.
-Satış Sonrası ve Teknik Destek
Dokümantasyon Paketi:Tam teslimat, 2D ve 3D montaj çizimlerini, hidrolik ve elektrik şematik diyagramlarını, katalog numaralarını içeren yedek parça listelerini ve çelik ısıl-işlem sertifikalarını içerir.
Yedek Parça Bulunabilirliği:Standart ejektör pimleri, kılavuz burçlar ve göbek uçları dahil olmak üzere kritik aşınma bileşenleri her sevkiyatta yedek parça kiti olarak bulunur.
Uzaktan Mühendislik Yardımı:Rutin alet bakımıyla ilgilenen-sahadaki bakım ekipleri için video teşhis ve teknik sorun giderme olanakları mevcuttur.
SSS
S: PPR rakor bağlantı kalıbının tipik teslim süresi nedir?
C: Standart teslimat süreleri, boşluk sayısına ve çelik mevcudiyetine bağlı olarak DFM onayından ve depozito alınmasından itibaren 35 ila 55 gün arasında değişir. İlk proje zaman çizelgesinde kesin bir program oluşturulur.
S: Yüksek-hacimli üretim sırasında iplik aşınmasını ve hasarı nasıl önlersiniz?
C: Dişli bölümlerde HRC 50 ila 52'ye kadar sertleştirilmiş yüksek-sertlikte takım çeliği (H13 veya DIN 1.2344) vakum-kullanılır. Karmaşık iç dişler için, hidrolik sökme mekanizmaları veya çöken çekirdek tasarımları, çıkarma sırasında mekanik sıkışmayı önler.
S: Takım teklifi başlatmak için hangi dosya formatları gereklidir?
C: STEP, IGES veya Parasolid formatındaki 3D ürün modellerini, kritik toleransları, yüzey kaplama gerekliliklerini ve beklenen yıllık üretim hacmini detaylandıran 2D çizimlerle birlikte gönderin.
S: Kalıp belirli bir enjeksiyonlu kalıplama makinesi için yapılandırılabilir mi?
C: Evet. Mühendislik ekibinin kalıp tabanı boyutlarını ve kelepçeleme plakası düzenini özelleştirebilmesi için makine bağlantı çubuğu aralığını, maksimum gün ışığını, püskürtme ucu yarıçapını, yerleştirme halkası çapını ve ejektör modelini sağlayın.
S: T1 numune gönderisine neler dahildir?
C: Sevkiyat, gerçek PPR malzemesi kullanılarak kalıplanmış 30 ila 50 örnek bağlantı parçası, bir CMM boyutsal inceleme raporu, bir parametre ayar sayfası ve enjeksiyon presinde çalışan kalıbın bir video kaydını içerir.
S: Uluslararası deniz taşımacılığında kalıp korozyona karşı nasıl korunur?
C: Boyanmamış çelik yüzeyler,-pas önleyici yağla kaplanır, nem- bariyerli vakum ambalajına sarılır, kurutucu maddelerle sabitlenir ve ihracat için sertifikalı, fümigasyon-içermeyen ahşap kasalarla paketlenir.
Popüler Etiketler: ppr birleştirme kalıpları, Çin ppr birleştirme kalıpları üreticileri, tedarikçiler, fabrika
Bir çift
PVC Boru Flanş KalıplarıSonraki
PE Boru Kaplin KalıplarıBunları da sevebilirsiniz



Soruşturma göndermek